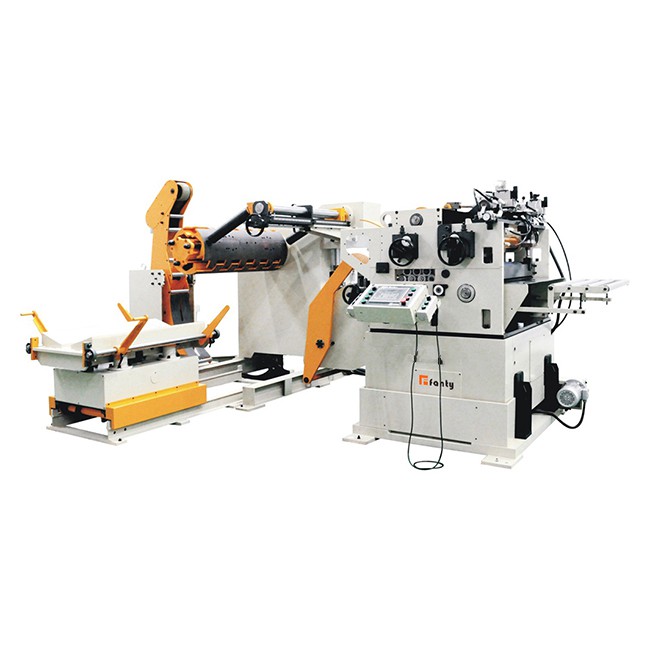
Praegu laaditakse täpne täppis- ja õhukese plaadi stantsimise automaatne tootmisliini, metallist õhukese lehtmaterjali rulli esmalt raskete materjalide hoidikuga, seejärel tasandatakse täppislävistamismasin ja seejärel toidetakse sööturiga, mis on paigaldatud selle külje külge. mulgustamismasin. Automatiseeritud töötlemine ja tootmine. Seda tüüpi töötlemine nõuab täpset tasandusmasina ja sööturi vahel pikka ooteaega. Eriti suure mahutavuse korral kasutatakse ooteala enam kui 3 meetrit, mis mitte ainult ei tee kogu tootmisliini ruumi. Liiga suur, vähendage töökoja ruumi kasutamist; ja muudab sünkroniseerimise ja söötmise sünkroniseerimise ebapiisavaks, üldist tembeldamise täpsust on raske usaldusväärselt tagada ja see ei vasta kaasaegse täpsuse töötlemise ja tootmise vajadustele.
2-in-1 täppislävistusseade
Sel eesmärgil on Fanty Machinery tootnud 2-in-1 täppislävistusseadme kliendi tembeldamiseks, mis ühendab NC-sööturiga täppislävistamismasina, et muuta üldstruktuur kompaktne ja lamedamaks ning söödaks. Need kaks funktsiooni võivad toita järeltöötlusseadmeid, kui kogu metallleht on tasandatud. Ooteala ei ole vaja reserveerida, ruum on väike, masina sünkroniseerimine on hea ja töökoja ruum on oluliselt paranenud. Kasutamise määr ja tembeldatud toodete parema tasandamise, söötmise täpsuse ja kvaliteedi parandamine.
Fanty Machinery 2 in 1 täppislävistussöötur juhib ülekandetüüpi tavalisest mootorist ja reduktorist Jaapani Mitsubishi servomootori täppis-CNC ülekandesse. Elektrooniline juhtimissüsteem võtab vastu tööstusharu kõrgeima standardi: Jaapani Mitsubishi servomootor ja -ajam, Mitsubishi PLC, 7-tolline suure täpsusega puutetundlik ekraan, samal ajal söötmise struktuuri tasandamine, trumli paigutus, ülekanne ja kliirens mõõdetakse ja arvutatakse. Tasandussöötmise täpsus on kõrgem ja alati stabiilne.
2-in-1 täppislävistusseade eraldab juhtkarbi kere põhiosast töötamise ajal, tagades põhimõtteliselt tööohutuse ja vältides elektriliste komponentide vibratsioonikahjustusi. Töörežiim võtab 7-tollise suure täpsusega puutetundliku ekraani töörežiimi käepidemega. Juhtkast, testimasin, seadistus ja kasutamine on lihtsad ja kiire.
Sööturi silumine
Täppislävisöötur käivitab toitemootori pärast materjali söötmist ja materjal transporditakse ülemise etteanderulli ja alumise etteanderulli vahel. Söötmise hetkel on masina pea nivelleeritud ja materjal on terve. Materjal on lameda rullmehhanismi ja ülemise lamendrulli mehhanismi nivelleeriva töörulli vahelt lamedaks.
Tasandusseade
Täppisnivitussöötur tohib paigutada ja löögipress alustab mulgustamist. Kui rihma juhttapp puudutab materjali positsioneerimisava, pöörab pöörlev silinder ülemist etteanderulli üles ja samal ajal avaneb avamis- ja sulgesilindri kolvivarras. Ülemine substraat pööratakse veidi ümber telje nurga all, nii et ülemine substraat tõstetakse üles ja ülemise lamestusrulli mehhanismi nivelleerimismehhanism tõstetakse ülespoole. Sel ajal nihutatakse ülemine etteanderull ja ülemine lamedusrulli mehhanism. Rull tõstetakse materjalist, materjal on lõdvestunud olekus ja materjal on paigutatud rihma juhtpoldi poolt; kui mähis lõpeb mulgustamismeetodiga ja juhttapp on materjali positsioneerimisava küljest eraldatud, alustatakse pöörlevat silindrit, et juhtida ülemist etteanderulli, et pöörduda tagasi algasendisse ja materjal on kinnitatud ja samal ajal kinnitatud, avamis- ja sulgemissilindri kolvivarras on tõmmatud tagasi, nii et ülemine põhimik tagastatakse algasendisse, nii et ülemise lamestusrulli mehhanismi lamedam töörull tagastatakse algasendisse ja materjal kinnitatakse; kui die on täielikult avatud, alustatakse teist. Ühekordne täppislävistussöötur toidab servomootorit toite jaoks. Söötmise hetkel hakkab nivelleerimispea materjali tasandama; see tsükkel realiseerib materjali tasandamise ja söötmise.