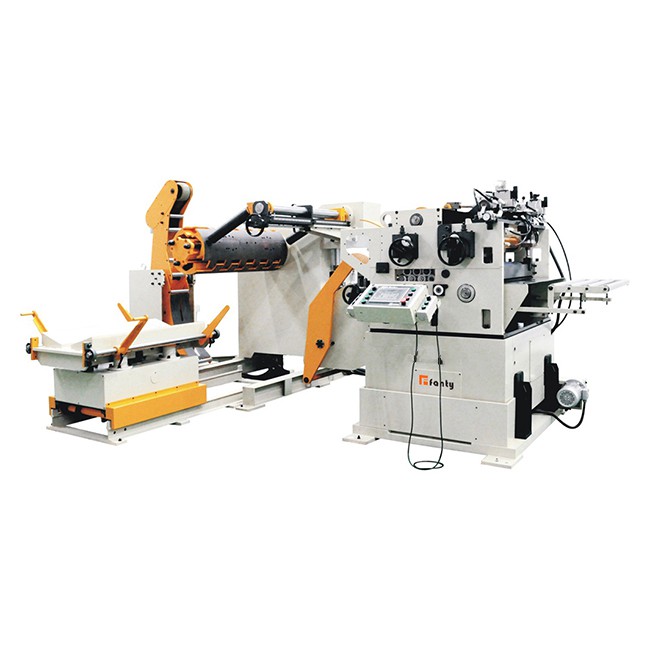
Rullmaterjali materjal on põhimõtteliselt ebaregulaarne. Kui see sisestatakse tembeldusseadmesse, ei ole ebaregulaarne materjali pea mitte ainult raske siseneda vormi suletud sektsiooni, vaid ka vigastada ja kergesti vigastada ning põhjustada vormi kahjustamist; Pärast tembeldatud materjali rulli tekivad ebakorrapärasused, näiteks ebakorrapärasused ja avad materjali sabas. Kui seda on vaja vahetada, siis kui materjali raam on ringlussevõetud, ei ole mitte ainult kerge kriimustada operaatorit, vaid ka saba on kergesti kinni jäänud. Masina trummel on sööturi trumlis vigastatud, nii et materjali saba tuleb tegelikus kasutuses ära lõigata. Keskmise ja raske plaadi laia materjali puhul on materjali saba raske lõigata ja sageli on paljudel inimestel vaja saetera teravdada. Lõikamine ei ole mitte ainult aeganõudev ja töömahukas, vaid ka väikeste ohuteguritega.
Sel põhjusel on meie tehas projekteeritud ja valmistanud kliendi valikul hüdraulilise nihutusseadme keskmise paksusega kolm-ühes sööturi projekteerimisel ja tootmisel. See võib kiiresti ja stabiilselt ära lõigata ebakorrapärased materjalipead ja materjalid. Saba, hüdrauliline ajam, numbrinäidik näitab reguleerimise suurust, turvalist, stabiilset, kiiret ja usaldusväärset.
Sööturi hüdraulilisel nihutusseadmel on ristlõikeline raam, millele on paigaldatud ülemine nuga istme, alumise nuga istme ja vastavate ülemise ja alumise labad ning alumise nuga istme alumine osa on ühendatud nukktõsteseadmega, nukk Tõsteseadet juhib hüdrauliline mootor; kus ülemise tera ja alumise tera vahel on moodustatud nurk; ristlõikeseadmes: ülemise tera ja alumise tera neli serva moodustavad vastavalt lõiketera; nukktõsteseade sisaldab nukkvõlli ja ühendust Alumise istme ja nukkvõlli nukkühendus.
Selle hüdraulilise nihutusseadme põiksuunalise nihutusseadme ülemine nuga istme on kinnitatud horisontaalsuunas ja ülemise tera ja alumise tera vahelise nurga tõttu on hüdraulilise mootori ja nukktõsteseadme juhtimine madalam ja alumised labad on lõigatud metallist lehe ühest külgservast. Võrreldes tavapärase ülemise ja alumise lõikamismeetodiga võib ristlõike lõikamismeetod minimeerida metallplaadi deformatsiooni lõikamisprotsessi ajal. Keskel saab ülemise istme asendit reguleerida mõlemal küljel asetseva sabade reguleerimismehhanismiga, et kohaneda erineva paksusega metalllehtede lõikamisvajadustega. Üldiselt ei pea materjal kääride vahe reguleerima, kui paksus on vahemikus 1,2 mm-3,2 mm.