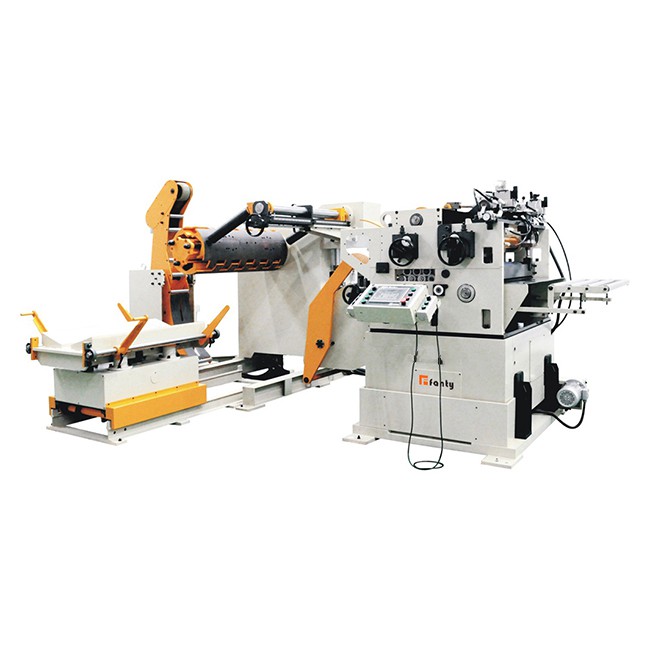
Pärast aastaid kestnud arengut on täppistempli tehnoloogia teinud Hiina autotööstuses rõõmustavaid saavutusi. Praegu on Hiinas esile kerkinud mitmed võimsad peenestamisettevõtted. Ja Dongguan Jinyu tootmine tembeldamine söötjad, täppis stantsimine söötja ja muu mulgustamiseks seadmed. Vastake erinevate täpsete mulgustamisfirmade vajadustele.
Praegu on Hiina peavoolu stantsimisprotsess ikka veel hallituse tootmisviis. Mis puutub spetsiaalsesse vormimisprotsessi, näiteks hüdroformisse, siis kuuleme sageli sarnaseid tutvustusi ja aruandeid, kuid praegu viibime peamiselt laboris. Tööstuses kasutatavat hüdraulilist vormimistehnoloogiat, hüdraulilise katiku kasutamist kasutatakse peamiselt torukujuliste osade valmistamisel, samas kui välisriike kasutatakse peamiselt väikeste individuaalsete autoosade valmistamiseks. Praegu ei ole katte sisemuses kujunenud.
Hüdroformeerimisel on väljapaistvad eelised: esiteks on tehnoloogia põhimõtteliselt isostaatiline vorm, mis tugineb plaadi kuju muutmiseks kõrgsurvele. Lehte surutakse normaalsesse suunda ja see on kolmeastmeline. Kohaliku vormimise parandamine või keerukamate katteosade moodustamine; teiseks muudab selle vormimispõhimõte ja vedel keskkond tavapärast terasest terasest kontaktide moodustamise meetodit, mis võib tõhusalt vähendada plaadi kriimustamist ja on äärmiselt kasulik pinna kvaliteedi parandamiseks. Kolmandaks on see parandanud traditsioonilise stantsimise piiramist tembeldamise suunas. Neljandaks, korraga saab moodustada rohkem protsessisisaldust, mis on kasulik protsesside ja vormide arvu vähendamiseks. Viiendaks, külmtöötlus kõvenemise korral on kasulik tooriku tugevuse parandamiseks. Samal ajal ei ole praegusest välisolukorra olukorrast tulenevalt selle tootmistsükkel aeglane. Samas on hüdroformeerimise tehnoloogial ka puudusi. Selle kohaldamise piirangud on ilmsed: nõutakse väliseid vedelikke ja vastavaid seadmeid; ja enne osade keevitamist tuleb osi hiljem töödelda; Arvestades mõju töökeskkonna töökeskkonnale, ei sobi see suure mahuga osade töötlemiseks.
Tembeldamine on üks neljast peamisest protsessist autotööstuses. Keha valmistamise täpsus sõltub suurel määral stantsimise täpsusest ja selle koostisest. Tembeldustehnoloogia (sööturite tembeldamine) tuleneb masstootmise arengust ja vajadustest, eriti autotööstuses, ja see jääb samaks.
Hiina autode stantsimistehnoloogia arengu staatus kajastub järgmistes aspektides.
1. Väliskate on rohkem automatiseeritud
Väliskattel on kõrged pinna kvaliteedinõuded ja see võib tugineda ainult automatiseeritud tootmisele. Kuigi autode väliste osade automaatne tootmine Hiinas ei ole kiire tempel, on automatiseerimise tase üsna kõrge. See avaldub peamiselt automatiseeritud stantsimise laialdasel kasutamisel. Line stantsimine koosneb tavaliselt neljast pressist, et moodustada täielik suletud pressirida. Keskel on roboti automaatne toitmine ja korjamine. Tootmistsükkel on umbes 10 ~ 15 korda / min. Tüüpiline on esimene kahekordne tegevus 1630T ja sellele järgnev 800T. Kompressori koostis.
2. Põranda või ülemise kaane sisemine kate toodetakse automaatselt või poolautomaatselt
Sellised osad määratakse peamiselt partii tootmismeetodite abil, kasutades tavaliselt automatiseeritud või poolautomaatset tootmist. Lisaks ühisettevõttele on kohaliku ettevõtte esmane algus põhimõtteliselt poolautomaatne stantsimine. Poolautomaatne stantsimine paneb ajakirjandusele erinõuded. Esiteks peaks ajakirjanduslaud olema suur; teiseks, kuna vormimisjõud on liiga suur, on esimene vajutage 2000T või 2400T ja järgnev press on 1000T või 1250T või rohkem.
3. Šassii raamiosad valmistavad enamasti komponendid.
Šassii raamiosad valmistavad enamasti varuosade ettevõte ja saadetakse OEM-ile. Suuremahuliste osade ettevõtetel on tavaliselt 6 tembeldamist. Arvestades peamasina tehase kvaliteedikontrolli ja tootmise logistika haldamise mugavust, on sellistel osadel keevitus- või isegi järgnevad värvi- või pihustamisprotsessid, nii et nad saaksid koostu otse OEM-ile tarnida. komponent.
4. Precision stantsimine tehnoloogia areneb kiiresti
Precision stantsimine tehnoloogia pärineb Šveitsis arendamise kellade tööstuses. See on üks peamisi tehnoloogiaid autotööstuse arendamisel. Sellel on olulised rakendused autode mõnede montaažiosade, nagu uksehingute ja klaasist tõsteseadmete valmistamiseks. Need osad on 3-5 mm paksused ja nõuavad suurt täpsust ja tugevust ning montaažiliikumine on sile ja usaldusväärne.
Autode stantsimistehnoloogia puhul ei saa ignoreerida auto stantsimise stantsimist.
Automotive stantsimine die disain ootab CAD / CAE süsteemi integreerimise tehnoloogiat. Praegu turul olev CAD / CAE süsteem on 10 aastat tagasi palju muutunud. See oli varem üldisem süsteem. Palju adaptiivset arengut või ümberkujundamist on kahtlemata tohutu edasiminek. Mõned tüüpilised CAD / CAE süsteemid turul on tänapäeval väga võimsad, kuid praktilistes rakendustes on alati keeruline saavutada soovitud tulemusi keskkonnas toimuvate muutuste tõttu või on mõned ebapiisavad kohad. Kulude vähendamise ja teenuse seisukohast on parem, kui on olemas võimas kodumaine CAD / CAM-süsteem.
Pikemas perspektiivis muutub CAD / CAE integreerimine nõudluseks või trendiks. Tegelikult on praegu palju selliseid katseid, kuid see ei ole rakenduseefektist väga rahuldav. CAD / CAE süsteemiarendajad peavad tegema spetsiaalse kate, analüüsima ja iseloomustama kattekihi disaini ideid ning leidma seejärel tarkvarasüsteemi vaatenurgast ühise punkti. Selles valdkonnas on parem mõelda süsteemist Thinkdesign, mis on võimeline saavutama inseneri kavatsuse tagasilöögi töötlemisel.