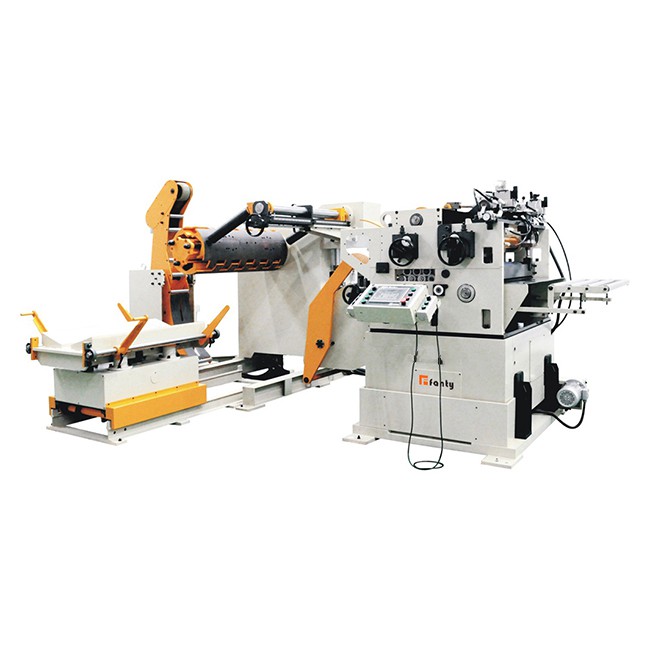
Täpse stantsimise valdkonnas kasutatavad vormid on varustatud juhttappidega, et parandada iga vormi sisestatud materjali pikkust, et tagada stantsimisprotsessi täpsus. Selle korrigeerimise jaoks peab pressiregulaator olema varustatud lõõgastusega. Seade sobitatakse ja realiseeritakse. Pärast vormi juhtpoldi otsa sisenemist tembeldavale materjalile on löögisöötur lihtsalt lõdvestunud olekus ja juhttapp võib vea õigel ajal parandada ja lõõgastusaeg on löögisööturi lõdvestusnurk.
Tegelikus kasutuses kasutavad paljud operaatorid esimest korda punch feederit. Pärast uue vormi asendamist punchiga on tihti vaja korrigeerida löögisööturi kõrgust (kuna hallituse kõrgus on pärast vormi vahetamist erinev, on etteande kõrgus kõrge. See on väga intuitiivne muuta, kuid ignoreerib seda löögisööturi lõdvestusnurga korrigeerimine. Sel ajal ilmneb ebatäpse toitmise nähtus, operaator ei tunne punch feederit ja sageli ei suuda probleemi mõelda. Punch feeder ei ole hea, saab rakendada ainult hallituse, tegelikult on see sellepärast, et söötur nurk punch feeder ei ole õigesti, et tuua sööda ei ole täpne.Sel ajal paljud templite omanikud võivad olla kahtlusi. Punch feeder söötmise nurk on üldjuhul vahemikus 270-350 kraadi. Miks on lõõgastumisnurk nii täpne? Järgmised professionaalsed punch feeder tootjad on siin, et vastata teie küsimustele:
Tegelikult on selle probleemi põhjus väga lihtne, st iga vormide komplekti stantsimisprotsess on erinev, mistõttu on vormi paksus ja juhtnööri pikkus erinevad. Juhtnööri pikkuse muutmine muudab aja, mille jooksul juhtklamber materjali sisestamiseks teisiti asetatakse. Aeg on muutunud. Kui nurga lõõgastamise aeg ei ole eelmise korral veel nõuetekohaselt realiseeritud, ei saa juhtnõela juhtfunktsiooni realiseerida, mis lõppkokkuvõttes viib söötmise pikkuse ebatäpsuse. Seega on stantssööturi etteande nurga reguleerimine pärast vormi asendamist asendamatu osa. Reguleerimisstandard on vormi juhttüki lõdvendamine pärast materjali aukude sisenemist. Kui vorm muutub, lööb juhtnõel enne, kui materjali nõelavauk ei vabane. Sööturi kinnitusmaterjal on põhiprintsiip, et tõepoolest tagada punchpresside tootmise kõrge täpsus.