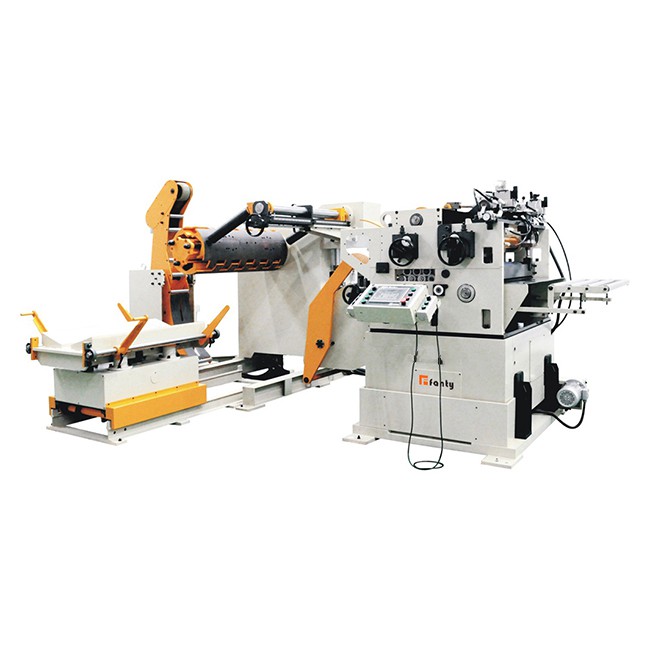
Söötjaid on mitut tüüpi, kuid söötmise täpsus on üldiselt mõõtmisel ühtlane. Kui masinal on igapäevatöös ebatäpne etteanne, põhjustab see mitmeid toote töötlemise probleeme ja võib põhjustada masina kahjustusi.
Kuidas mõõta söötmise täpsust? Siin on kolm lihtsat mõõtmismeetodit, mille sööturi tootja on tutvustanud:
1. Voodri mõõtmisel asetage vorm vormiraamile, võtke vorm võrdlusaluseks ja jälgige, kas iga söötmine on kooskõlas vormi sammudega. Kui pärast teatud arvu kordi söödetakse liiga palju või liiga vähe, näitab see, et söötmismasin on ebatäpne.
2. Mõõtmise ajal ei pea stants vormi paigaldama. Tehke materjalile märk enne söötmist ja seejärel tehke teine märk pärast söötmist kümme korda järjest. Pöörake tagasi märgi juurde enne esimest söötmist ja seejärel söödake uuesti kümme korda. Jälgige, kas see on teise märgiga samas asendis. Kui see on samas asendis, näitab see, et sööturi söötmine on täpne, Kui on teatud vahe, kuid sööturi veavahemikus, on ka söötja täpne. Kui erinevus ületab sööturi veavahemiku, näitab see, et sööturi söötmine on ebatäpne.
Mõõtke, kas etteanderull ei sobi materjali etteandemasina jaoks kolm korda, ja seejärel mõõtke kolm korda, kas materjali etteandemasin on ühe söötmismasina söötmismeetodi järgi täpne, ja seejärel mõõtke, kas etteanderull ei sobi. sobib materjali etteandmismasinale kolm korda, kuna kiiret rullisööturit juhib stantsi väljundvõll, on stantsi väljundvõllil tavaliselt teatud kliirens. Ühekordse toiminguga söötmisel on söötmine väljundvõlli vaba ruumi tõttu ebastabiilne.
Kui pärast järgnevat mõõtmist tehakse kindlaks, et sööturi etteandmine on täpne ja toote pikkus pärast tembeldamist on endiselt kvalifitseerimata, siis öeldakse, et probleem seisneb stantsi veas või lõikamises. Kui tehakse kindlaks, et sööturi söötmine on ebatäpne, tuleb kontrollida, kas söötja enda kvaliteet ei ole hea või ei ole söötja korralikult reguleeritud või on muid väliseid tegureid.