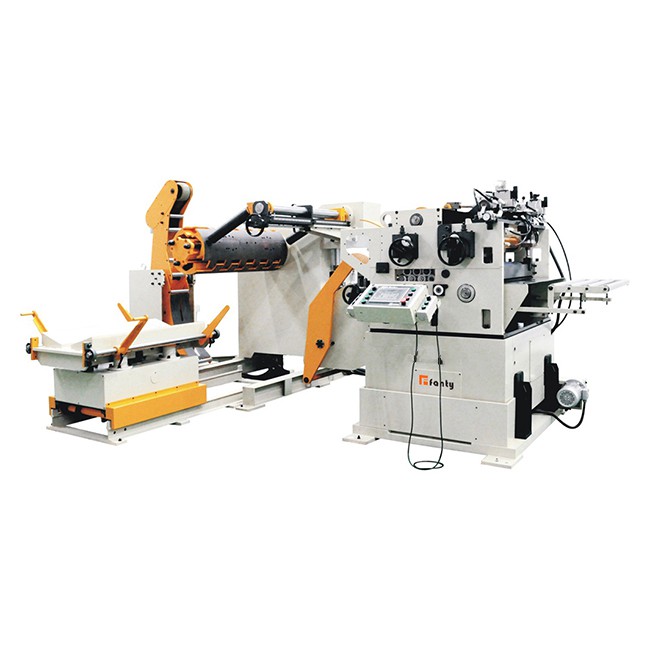
Kasutamisel sisestage lihtsalt seadistusandmed NC NC-sööturi puuteekraanile ja etteanderulli saab servomootoriga täpselt juhtida, et täpselt juhtida söötmispikkust ja tagada nihkesuuruse täpsus. Kui NC arvjuhtimisseadet kasutatakse koos plaatkääridega, saab plaate saata plaatkääridele lõikamiseks, kui plaadid vastavad lõikesuurusele, millel on kõrge töötõhusus, kõrge plaadi kasutusmäär, ohutu lõikamine, vähem vigastusi. ja madal tööjõukulu. Lõikesuurus sisestatakse PLC-juhtsüsteemi, mis suudab muudatusi (tsükliline seadistus) automaatselt kohandada vastavalt nõudlusele, et tagada iga lõikamise mõõtmete täpsus. Samas saab erinevate spetsifikatsioonide lõikesuuruse sisestamisega (segmentide arvu seadmisega) ühe toiminguga lõpetada erineva pikkusega materjalide lõikamise, mis parandab oluliselt töö efektiivsust.
NC-sööturi ja plaatkääride töövoog: sisestage lõigatav metallplaat sööturisse läbi tugiraami, määrake NC-sööturi puuteekraanil lõigatava plaadi suurus ja määrake n suurust vastavalt lõikejärjestusele . Klõpsake nuppu Automaatne. Sel ajal juhib PLC juhtimissüsteem servomootori töötamist, paneb etteanderulli pöörlema läbi sünkroonse rihmaratta ajami ja metallplaat liigub plaadinihke suunas. Kui metallplaat liigub kääride kääridest allapoole, lakkab etteanderull töötamast, käärid langevad ja ebatasane pea tasaneb. Pärast seda, kui käärid lõikavad pea maha ja tõusevad, juhib PLC etteanderulli uuesti pöörlema. Kui nõutav söötmispikkus on saavutatud, lakkab toiteservomootor töötamast ja plaadinihke lõikab. Kui käärid pärast esimest lõikamist lähtestatakse, saadab PLC juhtsüsteem uuesti juhtsignaali ja servomootor hakkab tööle. Korrake ülaltoodud toimingut, kuni nihkeaeg on täis või rikastatud plaat ei vasta nihkesuuruse nõuetele.
Pärast ülaltoodud täiustusi lihtsustatakse algne keeruline tööprotsess automaatseks tööks, mis mitte ainult ei vähenda operaatorile esitatavaid nõudeid, parandab lõikamise täpsust, vaid parandab oluliselt ka tõhusust. Seda parendusskeemi on üksmeelselt kiidetud.