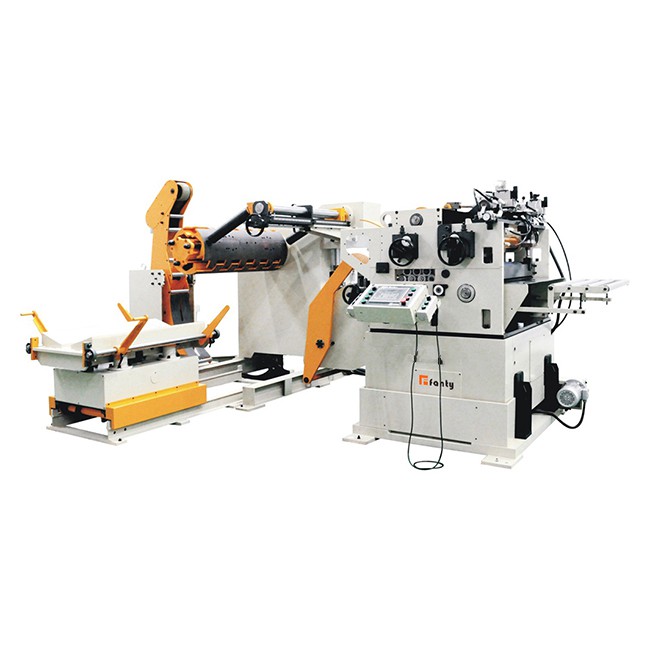
Nagu ka teise põlvkonna rullsöötur, kasutab NC-söötur kui kolmanda põlvkonna sööteseade veel rull-pigistusseadet. Rullpihustusseadmega mõjutab rulli kvaliteet ja töötlemise kvaliteet otseselt söötmise täpsust, materjali pinna sujuvust ja masina kasutusiga.
Kuna NC-sööturi etteanderull on nii oluline, kuidas seda töödelda, et tagada selle täpsus? Selleks, et võimaldada klientidel paremini mõista ja mõista NC-sööturit, selgitab Fanty Machinery, mis on kodumaise söödatööstuse juhtiv kaubamärk, üksikasjalikult, kuidas söötur on arenenud laagriterast kõrgefektiivseks sööturulliks. Keerulise töötlemisprotsessi tõttu selgitatakse töötlemisetappe samm-sammult:
Paks plaadi NC söötur
1. Eelistatud on toorainena valida kvaliteetne imporditud laagerdatav teras (peamiselt kodumajapidamises) läbimõõduga of80 mm (väike masinatüüp NC-200, NC-300, NC-400 ülemine trummel on 65 mm) ja viia läbi saagimisseadme tehnilise osakonna esitatud joonised. Saagimiseks on lõikamissuuruses vaja 5 mm töötlemispiirangut.
NC sööturi trumli töötlemine
2. Saetud imporditud laagripinna karastamine ja kuumtöötlemine. Induktsiooni kandvat ahju kasutatakse NC-sööturi sisselaskeava terase soojendamiseks temperatuurini 500-650 ° C. See karastamis- ja karastamisprotsess võib oluliselt parandada terase jõudlust ja parandada oluliselt selle tugevust, plastilisust ja tugevust. Selleks, et see oleks hea tervikliku töötlemise tulemus.
3. Karastatud laagripinna vormimine ja töötlemine CNC numbriliste juhtimispinkidega. Vormimisprotsessi peamised protsessid on: suuruse korrigeerimine (kogupikkuse kinnitamine vastavalt protsessi joonistele), keskmise ava töötlemine mõlemas otsas, kuju karastamine (järelejäänud töötlussumma radiaalmõõtmetele) ja kaks ümarat baari Lõpp nägu.
NC sööturi rullide varu
4. Laagripinna pinda töödeldakse kõrgsagedusliku summutamise abil kõrgsagedusliku summutusseadmega. See protsess nõuab erilist tähelepanu ainult kiireks kuumutamiseks, nii et laagritera pind jõuab kiiresti karastamise temperatuurini ja jahutab kohe, kui soojus on liiga hilja, et läbida laagripinna keskpunkti, et saavutada lokaalne summutamine. See võimaldab töödeldud NC sööturil säilitada kõrge tugevuse, kõrge kulumiskindluse pinna saavutamisel oma esialgse hea tugevuse.
5. NC-sööturirulli pinna lihvimine. Kui trumli pind on jämedalt lihvitud, on vaja pöörata tähelepanu radiaalmõõtme töötlemisele, mis on väiksem kui töötlusjooniste nõutav suurus, nii et kõva kroomimise positsioon oleks reserveeritud.
NC sööturite töötlemise tehnoloogia
6. NC-sööturi rulli pind on kõva kroomitud. NC-sööturi rullpinda kroomitud pinnaga (ühest küljest standardne paksus 0,15 mm) plaatides saab kromi omadusi kasutada rulli kõvaduse, kulumiskindluse, temperatuurikindluse ja korrosioonikindluse parandamiseks.
7. Töötlemise viimane etapp on NC-sööturirulli lihvimise lõpetamine. Kõiki suurusi tuleb kontrollida viimistlusprotsessi ajal joonise lubatud hälvete piires ning pinna karedust tuleb reguleerida vahemikus Ra 0,16-0,32 μm, et tagada laagri asend trumli kontsentratsiooni ja kontsentratsiooni vahel.