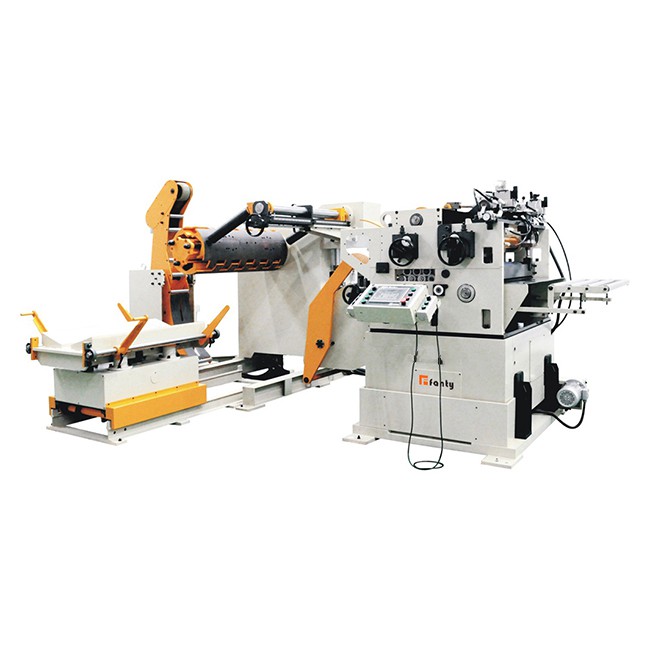
Punch feeder, nagu nimigi ütleb, on laadimisrobot, mida kasutatakse mulgustusseadmes. Metallitööstuses on sööturi kasutamine üsna ulatuslik. Punch feeder tootja ka arendab ja toodab vastavalt erinevate kliendi plaadid ja funktsionaalsed nõuded. Erinevate omadustega löögisööturid. Masintöötlusmasina automaatse sööturi põhimõte ja disain ei pruugi olla väga selge. Vaatame, mis see on:
Stantsimismasina surm on erinev (tühjendamise all, materjalil), materjal ei ole sama (on lamedad plaadid, on rullid), samuti on sööturi struktuur erinev, põhiline tööpõhimõte on see, et surm on löödud pärast punchi käivitamist. Pea peatub väntvõlli ülemise surnud keskpunkti juures, sööteseade alustab söötmist ja pärast söötmist paigutatakse mulgustaja löögile allapoole ja seejärel naaseb stants väntvõlli juhtimisel algasendisse, ja sööteseade toidab uuesti (korduv söötmine kordub, ja seal on edasi-tagasi toitev toit), lööb uuesti sisse ja see ringleb edasi-tagasi.
Punch feeder on sisuliselt laadimisrobot, mis sobib töötlemiseks laagritööstuses, riistvaratööstuses ja standardosade tööstuses. See võib automaatselt toita ja mahalaadida, parandada tootmistõhusust, tagada toote kvaliteedi, parandada töötajate tööjõu intensiivsust ja tagada isiklik ohutus. Peks ja punch on sünkroniseeritud, pidev tootmine, üldine struktuur on lihtne ja kompaktne, ülekanne on stabiilne, jõudlus on usaldusväärne, kasutamine on ohutu, operatsioon on mugav, töötlemine on mugav, kokkupanek on mugav, montaaž ja demonteerimine on mugav. kohandamine, hooldus ja tootmismajandus on ökonoomsed. Sellel on suur rakendusvõimalus külma ekstrusiooni töötlevas tööstuses, eriti laagrite stantsimise protsessis.
Automaatsete sööturite stantsimisprotsessi automatiseerimise kõige põhilisem nõue on ka põhitagatis paljude valuvormide tihendamisel. Kaugust, mida automaatne söötja toidab iga kord, nimetatakse söötmisetappiks ja söötmisetappi saab määrata vastavalt stantsimisosa kuule ja suurusele ning stantsimisprotsessi vajadustele.
Söötmisprotsess: Mootor juhib vända pöörlema läbi kiilrihma ja üheetapilise käigukasti ning saadab mulgustustabelisse teatud hulga õhukest terasplekki.
Stantsimisprotsess: hooratas sõidab väntahoova mehhanismi ja väntvõlli mehhanismis olev vänt on aktiivne liige, mis juhib klapi kiikuks ja kiik ja hammasratas on koaksiaalsed, muundades seeläbi klapi pideva tagasipööramise. reketi ühekordseks vahelduvaks liigutamiseks langeb rippsüsteem rullvõlli keskteljele ja lõpuks saadetakse rulli võlli vajutamisega tööasendisse teatud kogus lehtmaterjali.