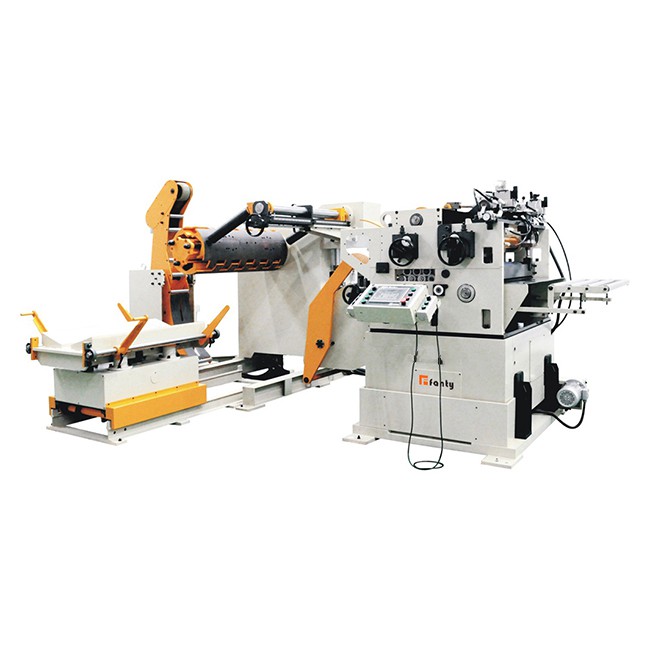
Punch-söötjaid on mitut tüüpi, mida saab jaotada pneumaatikaks, rullisööturiteks, servo NC-sööturiteks jne vastavalt söötmisnõuetele ja materjali transpordi omadustele. Kliendid ei peaks mitte ainult valima sööturi etteandeseadmest, vaid arvestama ka stantsimaterjali omadustega. NC servo sööturit saab valida vastavalt mitmete erinevate materjalide stantsimisnõuetele.
Esiteks, vastavalt valitud materjali paksusele. Materjali paksus on parameeter, mis tuleb kinnitada mistahes tüüpi automaatse mulgustusseadme valimiseks. On vaja kindlaks määrata täpne paksuse vahemik. Kui materjali paksus on üle 1,5 mm, ei ole soovitatav klipi söötjat valida; kui materjali paksus on üle 3,5 mm, ei ole soovitatav valida rullsöötjat, pneumaatilist söötjat; NC CNC söötja sobib mitmesuguste materjalide paksusega, kohandatud mudelid võivad ulatuda 9 mm paksuseni.
Teiseks, vastavalt valitud materjali materjalile. Materjali materjal on peamiselt selleks, et mõista saagise tugevust ja tõmbetugevust ning kas materjali pinnal on eriravi või kas seda tuleb vältida. Kui materjal on pehme ja pinna seisund on kõrge, peaks söötja kasutama kummeeritud rulli; kui materjal on sekundaarne töötlemismaterjal, saab trumlit täiendavalt töödelda ja töödelda, et vältida soont.
Automaatne NC-söötur
Kolmandaks, vastavalt materjali sisestamise pikkusele tüübi valimiseks. Söötmise pikkus on sööturi valiku oluline alus. Klambrisööturi, pneumaatilise sööturi ja rullsööturi etteandesammud on rangelt piiratud. Selliste mudelite valik nõuab erilist uurimist ja NC numbrilist juhtpaneeli ei pea arvestama. Söötmise pikkus.
Neljandaks, vastavalt valitud materjali laiusele. See on esimene valik, kui valite löögisööturi. Määrake ainult tegeliku materjali suurem laius ja valige seejärel sobiva sööturi tüüp ja tüüp. Kui materjali laius ületab 200 mm, ei ole soovitatav klipi söötjat valida; Kui laius ületab 500 mm, ei ole soovitatav valida rullsööturit ja kasutada pneumaatilist söötjat ja NC-juhtploki.