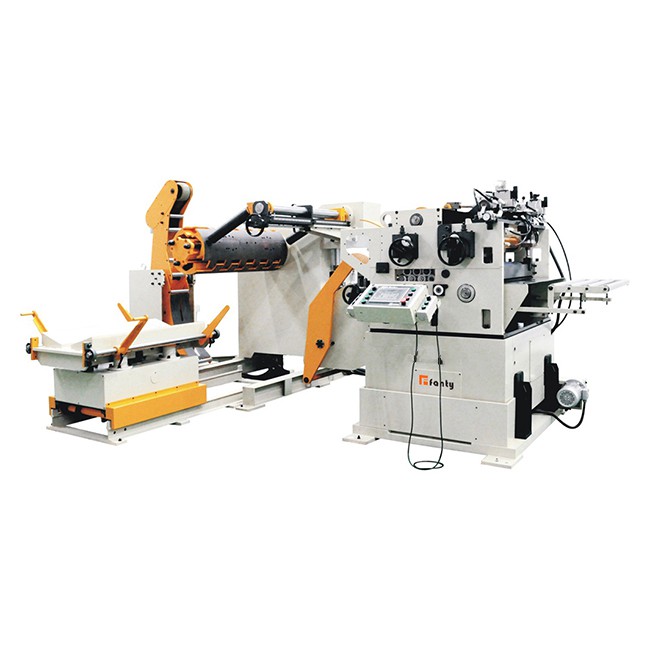
Lisaks keskmiste ja õhukeste lehtmaterjalide töötlemisele ja tootmisele kasutab stantsimistööstus tihendamiseks tihti paksusid plaatmaterjale. Nn paksud plaadid viitavad tavaliselt lehtedele paksusega 3,5 mm või rohkem. Nad kõik kasutavad ostetud lehte ja seejärel teevad paljud inimesed käsitsi survet. Sellel töötlemismeetodil on mitte ainult ostetud lehtede kõrge maksumus, vaid ka manuaalse söötmise tüüp, kõrge tööintensiivsus, madal söötmise täpsus ja madal tootmistõhusus. Julgeolekuriskid on endiselt suured ja kaasaegset tootmist ei saa üldse rakendada.
Split tüüpi paks plaat tembeldamine tootmisliini
Tembeldamisautomaatika arendamisega on tootmisliini automatiseerimiseks järk-järgult kasutatud paksu plaatide stantsimist, kuid see tootmisliin on põhiliselt jagatud struktuur, millel on hüdrauliline raske materjalraam rullide kandmiseks ja lahti kerimine, kasutades paksust. masin lamendab sisemist pinget materjaliga, kasutab söötmiseks paksust plaadi NC sööturit ja seejärel kasutab suurte tonnaažipurustuste tegemiseks stantsimisprotsessi tootmise lõpetamiseks. Kuigi see töötlemismeetod realiseerib ka paksude plaatide töötlemise automatiseerimise, ei ole tootmisliinil mitte ainult palju seadmeid, keerulisi protsessivooge, suurt paigutusruumi ja operatsioon on väga tülikas (mitu inimest vajavad söötmist, söötmist ja töötamist). , mis nõuab pikka silumisaega ja lamedus- ja söötmismasin on eraldatud. Paigutuse halb sünkroniseerimine viib lõpliku lamendamiseni ja söötmise täpsus ei vasta üldjuhul nõudmisele ning tarbitav paks plaatide stantsimise tootmisliin tarbib kõrgeid tarbekaupu ja nõuab erilist hooldust, et kogu liini jooksvad kulud oleksid kõrged , ja see nõuab palju raha. Investeeri.
3 ühest söötja lühikese protsessi tootmisliinist
Võrreldes jagatud paksuga plaatide stantsimisega tootmisliinil on 3 ühest sööturist lühikese protsessiga tembeldamise tootmisliini tõepoolest kallim, kuid Jinzhide kolm-ühes söötja kolmest ühes struktuuris võtab tehases väikese ruumi. saab oluliselt päästa. Laadimine, söötmine, tasandamine ja söötmine on täielikult automatiseeritud ilma manuaalse abita. Kogu silumisprotsess kestab tavaliselt vaid kümme minutit, säästes aega ja vaeva, vajutades käsi, kokkupandavaid käsi. Fotoelektrilise anduri lisamine hoiab materjali raami lahti alati pingulises olekus, vaevalt lõdvestub ja seda saab toita pikk kuju ilma kõverdamiseta.
Samal ajal parandab ühe peaga ühekordse etteandeseadme konstruktsioonitüüp ühtlaselt särituse ja söötmise täielikku sünkroniseerimist, mis tagab põhimõtteliselt nivelleerimise ja söötmise täpsuse ning sobiva materjali paksuse vahemiku. Materjali paksus võib ulatuda 12 mm-ni ja söötur realiseerib funktsioonide kõrget integreerimist, täielikku kaitse- ja määrimissüsteemi, kõiki osi töödeldakse spetsiaalse protsessiga, väikese tarbitava osa tarbimisega ja kasutusiga. Suur laiendamine ja tembeldamisprotsessi tõhususe ja kvaliteedi parandamine, kogu tootmisliini töö- ja hoolduskulud on oluliselt vähenenud, on praegu hea valik paksude plaatide stantsimisprotsesside tootmiseks.