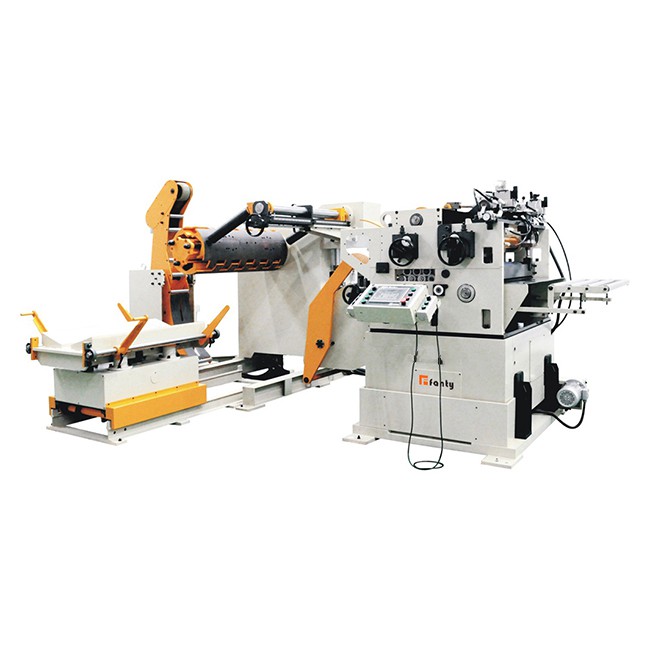
Kas punch feeder saab töötada täpselt on kolmemõõtmeline ruumi positsioneerimise probleem, mis on kombinatsioon mitme rida kogus ja nurk kogus positsioneerimine. Paljude lihtsamate juhtumite korral võib punch feederi üksik suurus olla domineeriv. Tegurid, mis mõjutavad ühe rea või nurga summa positsioneerimisviga, on järgmised: positsioneerimismeetod, positsioneerimiskiirus, täpsus, jäikus, liikuvate osade kaal.
(1) Positsioneerimismeetod
Erinevatel positsioneerimismeetoditel on erinevad mõjutavad tegurid. Kui mehaaniline peatus on paigutatud, on positsioneerimistäpsus seotud ploki jäikusega ja kiirusega, millega plokk on tühistatud.
(2) positsioneerimiskiirus
Positsioneerimiskiirusel on positsioneerimistäpsusele suur mõju. Seda seetõttu, et liikuvate osade energia, mis tuleb hajutada, erineb, kui positsioneerimiskiirus on erinev. Üldiselt tuleb positsioneerimisvea vähendamiseks mõistlikult reguleerida positsioneerimiskiirust, nagu näiteks puhvriseadme pehmendustõhususe ja puhverdusvõime parandamine ning sõidusüsteemi juhtimine, et aeglaselt liikuvaid osi aeglustada.
(3) Täpsus
Punch feederi valmistamise täpsus ja paigalduskiiruse täpsus mõjutavad otseselt positsioneerimistäpsust.
(4) Jäikus
Kui löögisööturi enda struktuurne jäikus ja kontaktjäikus on väikesed, on positsioneerimistäpsus kerge vibratsiooni tõttu üldiselt madal.
(5) Liikuvate osade kaal
See hõlmab söötja enda roboti kaalu ja valitava objekti kaal. Liikuvate osade massi muutusel on positsioneerimistäpsusele suur mõju. Üldiselt, kui liikuva elemendi kaal suureneb, langetatakse positsioneerimistäpsus. Seetõttu ei ole vaja mitte ainult vähendada liikuvate osade kaalu, vaid ka kaaluda massi muutuse mõju töö ajal.
Järgige ülaltoodud viit põhimõtet, nii et stantsimasina masin saaks töötada täpselt ja suure kiirusega.